
Pri varjenju prirobnice na cev je zgornji del spoja dobro viden, medtem ko spodnji zahteva spremembo drže ali obračanje celotnega sklopa. Vrtljiva varilna miza omogoča, da varilec vpne cev in prirobnico ter si z vrtenjem pripelje naslednji del spoja v primeren položaj. Pri seriji enakih kosov lahko motorni pogon opravi še drugo nalogo. Obdelovanec se med varjenjem enakomerno vrti, varilec pa z istega mesta spremlja nastajanje zvara. Pri izbiri mize so zato pomembni trije podatki iz delovne risbe oziroma priprave dela: kje poteka zvar, kako bo obdelovanec vpet in koliko prostora potrebuje med vrtenjem.
Kdaj vrtljiva varilna miza olajša delo?
Dober primer je kratek cevni nastavek s prirobnico. Oba dela morata biti pred varjenjem pravilno poravnana, spoj pa poteka po krožnici. Če os cevi sovpada z osjo vrtenja, se vsak del pravilno centriranega spoja pri obratu pomakne mimo iste točke. Varilec lahko spremlja talino, medtem ko obod potuje mimo gorilnika. Slabo centriranje se pri tem hitro pokaže. Spoj se med vrtenjem izmenično približuje gorilniku in se od njega oddaljuje, tudi če pogon vzdržuje povsem enakomerno hitrost.
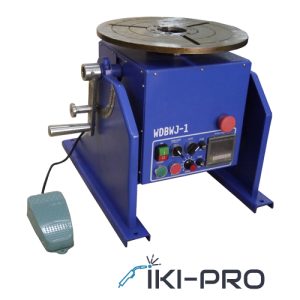
Pri oglatem ohišju je korist vrtenja drugačna. Če ima na štirih straneh privarjene nosilce, je lahko dovolj, da delavec po končanem zvaru ohišje obrne in ga za naslednje varjenje zadrži v novem položaju. Med samim varjenjem tak kos miruje. Pri nakupu je zato smiselno razlikovati med dvema opraviloma. Prvo je občasno obračanje obdelovanca zaradi boljšega dostopa, drugo pa njegovo neprekinjeno vrtenje z nastavljivo hitrostjo. Za slednje delavnice uporabljajo motorni varilni pozicioner.
Pri sestavljanju večjega okvirja iz profilov medtem največ dela pogosto zahteva začetna poravnava. Profili morajo ležati v isti ravnini, kotniki določajo kote, sppone pa ohranjajo njihov položaj med sestavljanjem. Za takšno pripravo je uporabna ravna varilna miza. IKI stroji v tej kategoriji ponujajo mize sistema 28 z izvrtinami premera 28 milimetrov ter pripadajoče kotnike, spone in omejevalnike. Motorni pozicionerji so v njihovi ponudbi predstavljeni ločeno. Delavnica, ki izdeluje tako okvirje kot cevne sklope, lahko torej opremo izbira glede na opravilo, ki ji vzame največ časa.
Koliko sme tehtati kos, ko je plošča nagnjena?
Pri rotacijski mizi je nosilnost odvisna tudi od položaja plošče. IKI stroji za svoj 50-kilogramski pozicioner navajajo nosilnost 50 kilogramov pri vodoravni in 25 kilogramov pri navpični plošči. Pri večjem modelu sta ustrezni vrednosti 300 in 150 kilogramov. Če delovni postopek zahteva uporabo obeh položajev, je treba preveriti dovoljeno obremenitev za vsakega posebej. Dovoljene obremenitve pri vmesnih nagibih je treba preveriti v navodilih za izbrani model.
Razliko ponazori sklop, pri katerem obdelovanec tehta 20 kilogramov, snemljiva vpenjalna priprava pa še osem. Pozicioner mora tako obračati skupno 28 kilogramov. To je že več od navedene navpične nosilnosti manjšega modela, čeprav je sam obdelovanec lažji od 25 kilogramov. To presega navedeno navpično nosilnost manjšega modela, čeprav sam obdelovanec tehta manj kot 25 kilogramov. V povpraševanje za ponudbo je zato dobro vključiti tudi maso vpenjalne glave, čeljusti oziroma posebne priprave ter preveriti, katere sestavne dele dobavitelj upošteva pri navedeni nosilnosti.
Pri dolgem cevnem kosu je pomembno še, kako daleč od vpenjalne plošče sega njegovo težišče. Kratek obroč in dolga cev lahko tehtata enako, vendar dolga cev, vpeta na enem koncu, napravo bolj obremeni, ko je njena os v vodoravnem položaju. Podatek o masi je takrat koristno dopolniti s stranskim pogledom na vpetje in razdaljo težišča od plošče. Proizvajalci industrijskih pozicionerjev, med njimi HYWEMA, zato pri posameznih izvedbah ob nosilnosti navajajo tudi dovoljeni položaj težišča.
Kako sta povezana premer zvara in hitrost vrtenja?
Število vrtljajev pove, kolikokrat se plošča obrne v minuti. Za varilca pa je pomembno, koliko milimetrov spoja v tem času potuje mimo gorilnika. Pri enem obratu na minuto znaša ta pot pri premeru zvara 100 milimetrov približno 314 milimetrov. Če je premer zvara 200 milimetrov, pri enakem številu vrtljajev mimo gorilnika potuje približno 628 milimetrov spoja na minuto. Za enako hitrost pomikanja vzdolž večjega zvara bi bilo treba v tem primeru število vrtljajev prepoloviti.
Pri prirobnici se za ta račun vzame premer krožnice, po kateri poteka zvar. Zunanji rob prirobnice je lahko precej bolj oddaljen od središča, zlasti če ima širok rob in krog izvrtin za vijake. Če delavnica kot izhodišče pomotoma uporabi zunanjo mero prirobnice, bo dobila napačno nastavitev vrtenja. Najbolj pregledno je zato na risbi označiti krožnico zvara in na podlagi hitrosti varjenja, predvidene v postopku, določiti potrebno število vrtljajev.
Pri primerjavi dveh modelov IKI stroji se razlika lepo vidi v tehničnih podatkih. Izvedba s ploščo premera 300 milimetrov ima območje od 1 do 12 vrtljajev na minuto. Večji, 300-kilogramski pozicioner s ploščo premera 450 milimetrov pa omogoča vrtenje od 0,2 do 2 vrtljajev na minuto. Če določeno delo zahteva pol obrata na minuto, ga po objavljenih podatkih omogoča večji model. Za delavnico, ki obdeluje različne izdelke, je zato koristno preveriti, ali območje hitrosti ustreza dejanskim premerom zvarov.
Kaj pri izbiri pokaže risba vpetega obdelovanca?
Pri načrtovanju prostora je pomembno predvsem, kako daleč sega najbolj izpostavljena točka obdelovanca, čeljusti ali vpenjalne priprave med vrtenjem. Pri okrogli prirobnici je to pogosto njen rob. Če ima cev ob strani še privarjen priključek, lahko prav ta med obratom opiše največji krog. S skico vpetega kosa v predvidenem nagibu je lažje oceniti, ali bo ostalo dovolj prostora med priključkom, podnožjem naprave in držalom gorilnika. Na isti skici je mogoče preveriti tudi, ali čeljust ovira pogled na začetek zvara.
Pri ponavljajočih se naročilih je smiselno preizkusiti celoten delovni cikel na značilnem obdelovancu. Ta vključuje vstavljanje, centriranje in vpenjanje izdelka, varjenje ter odstranitev končanega sklopa. Pri kratkem zvaru lahko največ časa vzame vsakokratno poravnavanje cevi. Takrat je pomembna izbira ustrezne vpenjalne glave oziroma priprave, ki zagotavlja ponovljivo lego naslednjega kosa. Pri dolgem obodnem zvaru pridobita večjo težo počasno, enakomerno vrtenje in dostop gorilnika po celotnem obodu.
Delavnica lahko zato za primerjavo vrtljivih varilnih miz pripravi dve risbi. Eno izdela za najpogostejši izdelek in drugo za kos, ki zaradi dolžine, mase ali oblike predstavlja največjo obremenitev. Če na obeh označi zvar, vpetje in predvideni nagib, dobi konkretno podlago za izbor naprave in dodatne opreme, ki ju bo pri delu dejansko uporabljala.